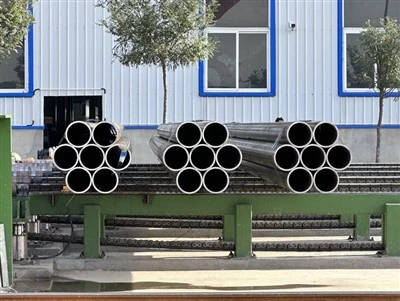
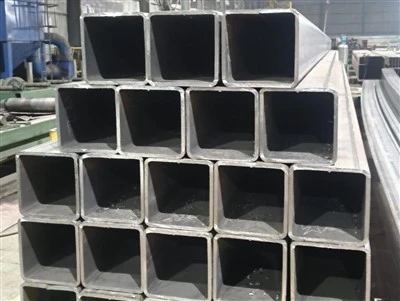
تعد شركة Tianjin Brisk Metalwork Co., Ltd. واحدة من أبرز الشركات المصنعة والموردة للأنابيب الفولاذية الملحومة en 10217-1 لأغراض الضغط في الصين. لدينا معدات إنتاج رائدة عالميًا وقدرات تصنيعية قوية. لا تتردد في شراء الأنابيب الفولاذية الملحومة en 10217-1 السائبة لأغراض الضغط من مصنعنا.
تيانجين بريسك ستيل هي واحدة من الأنابيب الفولاذية الملحومة EN 10217-1 لأغراض الضغط في الصين. يتم تصدير منتجاتنا بشكل رئيسي إلى الشرق الأوسط وجنوب شرق آسيا وأوروبا ونيوزيلندا ومناطق أخرى. إذا كنت ترغب في معرفة المزيد عن منتجاتنا، فلا تتردد في الاتصال بنا وإرسال قائمة الشراء الخاصة بك.


قرار TR1 مقابل TR2، بعبارات واضحة
كلا فئتي الاختبار تحتإن 10217-1تشترك في نفس متطلبات الكيمياء الأساسية والقوة لدرجة معينة (P195، P235، P265).الفرق هو ما يتم اختباره واعتماده، وليس ما هو الفولاذ المستخدم.يضيف TR2 اختبار التأثير الإلزامي (Charpy) في درجات حرارة محددة؛ TR1 لا يتطلب ذلك.
يبدو هذا بمثابة اختلاف بسيط في التوثيق حتى يحتاجه المشروع بالفعل. لقد رأينا المشترين يطلبون أنابيب TR1 بالسعر، فقط ليكتشفوا أثناء التشغيل أو التفتيش من طرف ثالث-أن أنابيبهممواصفات العميل النهائي أو شركة التأمين أو متطلبات توجيه معدات الضغط المعمول بهادعا في الواقع إلى صلابة التأثير المثبتة - وعند هذه النقطة، لا يحتوي أنبوب TR1، على الرغم من أنه يحتوي على نفس الكيمياء الأساسية، على بيانات الاختبار المعتمدة لدعم المطالبة. الحل في هذه المرحلة هو إعادة-الطلب، وليس إعادة الاختبار، لأن اختبار التأثير يجب أن يكون مدمجًا في عملية الإنتاج والشهادة الأصلية.
توصيتنا والسؤال الذي نطرحه في مرحلة عرض الأسعار: ما هو الحد الأدنى لدرجة حرارة الخدمة للأنبوب، وهل تتطلب مواصفات العميل النهائي أو الإطار التنظيمي للمشروع خصائص تأثير مثبتة؟إذا كانت إحدى الإجابتين غير مؤكدة، فإن TR2 هو الخيار الافتراضي الأكثر أمانًا حتى بعلاوة تكلفة متواضعة، لأنه أرخص بكثير من الشحنة المرفوضة.
عملية التصنيع
- اختيار لفائف الصلب / لوحةتلبية الكيمياء المطلوبة للصف المحدد (P195، P235، أو P265)
- تشكيل- اللحام بالمقاومة الكهربائية-عالي التردد (ERW/HFW) للأقطار الأصغر، أو اللحام بالقوس المغمور (SAW) للأنابيب ذات القطر الأكبر-، اعتمادًا على نطاق الحجم
- فحص التماس اللحام- اختبار مرئي وغير مدمر للدرز الطولي-
- المعالجة الحراريةحيثما يكون ذلك مطلوبًا حسب الدرجة أو مواصفات المشروع، لتحقيق الخصائص الميكانيكية والمتانة المطلوبة
- اختبار كامل للجسم-بالموجات فوق الصوتية أو التصوير الشعاعيوفقًا لحزمة تجربة الاقتراب من الموت المحددة للمشتري
- الاختبار الهيدروستاتيكيعند الضغط والمدة التي يتطلبها المعيار، والمسجلة لكل طول
- فحص الأبعادضد OD المطلوب، وسمك الجدار، وتفاوتات الطول
- اختبار التأثير (شاربي).بناءً على أوامر TR2، عند درجة حرارة الاختبار المحددة، مع تسجيل النتائج لكل حرارة/دفعة
- وضع العلامات وإصدار الشهادات- الشركة المصنعة، القياسية، الدرجة، الأبعاد المحددة حسب المواصفات؛ شهادة المطحنة الصادرة وفقًا لـ EN 10204 3.1 أو 3.2 كما هو مطلوب
حيث نرى A1085 محددًا عمليًا
- القوة الزلزالية--المقاومة لتدعيم HSSحيث يحكم تصميم سعة AISC 341 حجم العضو والاتصال
- أعمدة HSS طويلة- أو محملة بكثافةحيث يُحدث عامل سُمك جدار التصميم 0.93 مقابل 1.0 فرقًا قابلاً للقياس في سعة القسم بنفس الحجم الاسمي
- مشاريع ذات تفاوتات اتصال ضيقة، حيث تعمل هندسة نصف قطر الزاوية الأكثر اتساقًا على تبسيط لوحة المجمعة وتركيب لوحة الغطاء-
- الفولاذ الهيكلي المكشوف معمارياً (AESS)العمل، حيث تقلل أبعاد الجدران والزاوية الأكثر اتساقًا من عدم انتظام السطح بعد التصنيع
عملية التصنيع
- اختيار الملفللكيمياء المطلوبة للصف المحدد
- التشكيل على البارد-.من الشريط المسطح في ملف تعريف الأنبوب المستهدف
- لحام عالي التردد-.من التماس الطولي
- في-تسوية خط اللحام/المعالجة الحراريةكما هو مطلوب لتحقيق أهداف المتانة والليونة
- التحجيم وتشكيل الزاويةلنصف قطر زاوية ثابت ومتحكم فيه
- التحقق من سمك الجدار الكامل-الطول، لم يتم تحديده بشكل موضعي-، للتأكد من أن الحد الأدنى للجدار يلبي القيمة الاسمية
- التسوية والقص-إلى-الطول
- الاختبارات الميكانيكية- حساب الشد والخضوع والخضوع-إلى-حساب نسبة الشد لكل حرارة/دفعة
- وضع العلامات وإصدار الشهادات، مع تقرير اختبار المطحنة الذي يوضح سمك الجدار الفعلي ونتائج الإنتاجية/الشد
الوثائق التي نرى أن المشترين يطلبونها كثيرًا
- EN 10204 3.1 شهادات المطحنةكمعيار في معظم الطلبات
- 3.2 الشهادة(اختبار -طرف ثالث) في المشروعات التي تطلبها هيئة تفتيش مستقلة أو العميل النهائي
- إعلان المطابقة PED (توجيه معدات الضغط).، حيث يقع نظام الأنابيب النهائي تحت لوائح معدات الضغط في الاتحاد الأوروبي
- يسجل اختبار شاربي عند درجة الحرارة المحددة، بالنسبة لطلبات TR2 - قم بتأكيد درجة حرارة الاختبار المطلوبة عند الاستفسار، نظرًا لأن اختبار -10 درجة و0 درجة تمت الإشارة إليهما في المعيار اعتمادًا على الدرجة والخيار المحدد
التعليمات
س: إذا لم أكن متأكدًا مما إذا كان مشروعي يحتاج إلى TR1 أو TR2، فما الذي يجب أن أتحقق منه أولاً؟
ج: ابدأ بالحد الأدنى من درجة حرارة التصميم/الخدمة للأنابيب وما إذا كان مشروعك يقع ضمن إطار تنظيمي (مثل توجيه معدات الضغط في الاتحاد الأوروبي) الذي يفرض خصائص التأثير المثبتة عند درجة الحرارة تلك. إذا لم تكن متأكدًا، فشارك معنا درجة حرارة التصميم والتطبيق لمشروعك وسنساعدك في تأكيد الفئة التي تنطبق.
س: هل يمكن ترقية أنبوب TR1 إلى TR2 بعد الإنتاج؟
ج: لا يجب أن يكون اختبار التأثير - جزءًا من عملية الإنتاج والاعتماد الأصلية، ويرتبط بمجموعة الحرارة والاختبار المحددة. الأنابيب المعتمدة بالفعل على أنها TR1 لا يمكن إعادة اعتمادها بأثر رجعي على أنها TR2 دون إعادة -إعادة تصنيعها وإعادة اختبارها من مجموعة مؤهلة.
س: ما الفرق بين الشهادة 3.1 و3.2؟
ج: يتم إصدار شهادة 3.1 والتحقق من صحتها من خلال وظيفة الفحص المؤهلة الخاصة بالشركة المصنعة. تتطلب شهادة 3.2 بالإضافة إلى ذلك التحقق من الصحة بواسطة مفتش مستقل من جهة خارجية- (أو ممثل المشتري المعتمد)، ومشاهدة الاختبار . 3.2 عادةً ما يضيف التكلفة والمهلة الزمنية - للتأكد من مواصفات مشروعك ما إذا كانت مطلوبة بالفعل قبل الالتزام بها بشكل افتراضي.
س: هل يغطي المعيار EN 10217-1 الأنابيب لخدمة درجات الحرارة المرتفعة؟
ج: لا يوجد - EN 10217-1 يغطي الأنابيب بخصائص درجة حرارة الغرفة- المحددة. يتم تغطية خدمة ضغط درجة الحرارة المرتفعة بشكل منفصل بموجب EN 10217-2 (ملحومة، درجة حرارة مرتفعة) أو سلسلة EN 10216 السلسة، اعتمادًا على طريقة التصنيع. أخبرنا بدرجة حرارة الخدمة الخاصة بك ويمكننا تأكيد المعيار الصحيح.


الوسم : en 10217-1 أنابيب الصلب الملحومة لأغراض الضغط، الصين en 10217-1 الأنابيب الفولاذية الملحومة لأغراض الضغط المصنعين والموردين والمصنع, تحليل قسم جوفاء, قسم التجارة المجوفة, تحديد المقطع المجوف, ملف تعريف القسم المجوف, أحواض القسم المجوف, القسم المجوف الآلات