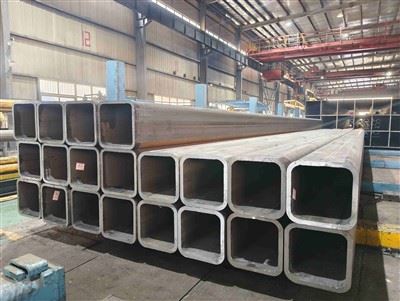
واحدة من أبرز الشركات المصنعة والموردة للقسم المجوف المربع ذو السطح النهائي عالي الدقة في الصين. لدينا-معدات إنتاج رائدة عالميًا وقدرات تصنيع قوية. لا تتردد في شراء قسم مجوف مربع متين ذو تشطيب سطحي عالي الدقة من مصنعنا.
تيانجين بريسك ستيل هي واحدة من الشركات المصنعة للقسم المجوف المربع HDG Surface Finish في الصين. يتم تصدير منتجاتنا بشكل رئيسي إلى الشرق الأوسط وجنوب شرق آسيا وأوروبا ونيوزيلندا ومناطق أخرى. إذا كنت ترغب في معرفة المزيد عن منتجاتنا، فلا تتردد في الاتصال بنا وإرسال قائمة الشراء الخاصة بك.
منتج
تيانجين بريسك ستيلالتركيز على إنتاج وتوريد القسم المجوف وأنابيب الصلب


تعريف المنتج ونظرة عامة عليه
A -مقطع مجوف مربع الشكل مجلفن بالغمس الساخن (HDG) (SHS)عبارة عن أنبوب فولاذي هيكلي ملحوم -مشكل على البارد أو ساخن-مجهز بمقطع عرضي مربع-، وقد خضع لعملية ما بعد التصنيع-الجلفنة بالغمس الساخن-. على عكس المقاطع المجلفنة مسبقًا (حيث يتم طلاء شريط الفولاذ قبل التشكيل واللحام بالدلفنة)، يتم غمر المقاطع المجوفة الحقيقية من HDG بالكامل في حمام الزنك المنصهر بعد اكتمال عمليات التشكيل واللحام الميكانيكية.
وينتج عن هذا التكامل المعدني طلاء متواصل ومتعدد-من سبائك الزنك-من سبائك الحديد يغطي كلاً من الأسطح الخارجية والداخلية، بما في ذلك منطقة التماس اللحام المهمة. تتميز المقاطع المجوفة المربعة HDG بالصلابة الالتوائية العالية، ونسب القوة العالية -إلى-الوزن، ومقاومة التآكل الجوي التي لا مثيل لها، وهي تمثل الاختيار المتميز لتطبيقات المحامل - المعرضة لبيئات شديدة التآكل أو خارجية أو صناعية.
المزايا التكنولوجية الأساسية وعملية الإنتاج

مرحلة تصنيع الأنابيب الهيكلية
- -تشكيل بالدرفلة على البارد عالي الدقة:يتم شق ملفات الفولاذ الكربوني-المدرفلة على الساخن وتمريرها تدريجيًا عبر سلسلة من الأسطوانات التقدمية لتكوين شكل مربع دقيق.
- اللحام بالحث عالي التردد (HFI):يتم دمج الحواف الطولية باستخدام تيارات حثية -عالية التردد-بدون إدخال معادن حشو، مما يضمن منطقة لحام متجانسة تتوافق مع قوة المعدن الأصلي.
- تلدين وصلات اللحام عبر الإنترنت:تخضع حبة اللحام للمعالجة الحرارية الموضعية لتطبيع بنية الحبوب، والقضاء على مراحل المارتنسيت الهشة.
دورة الجلفنة بالغمس الساخن المتقدمة (متوافقة مع ASTM A123)
- إزالة الشحوم الكاوية:تتم إزالة الملوثات العضوية الثقيلة وزيوت الطحن ومواد التشحيم السطحية كيميائيًا في حمام قلوي ساخن.
- تخليل حمض الهيدروكلوريك:يتم غمر المقاطع في محلول حمض الهيدروكلوريك المثبط لإزالة قشور الطحن وأكاسيد الحديد، مما يؤدي إلى كشف ركيزة حديدية نظيفة ذريًا.
- الشطف والتدفق:يتبع الشطف بالماء النظيف الغمر في محلول تدفق كلوريد الأمونيوم الزنك الساخن. يمنع هذا الأكسدة المسبقة- قبل الدخول إلى حمام الزنك ويعزز قدرة ترطيب المعدن المنصهر.
- غمر الزنك المنصهر:يتم خفض المقاطع الفولاذية ببطء إلى -غلاية مجلفنة مبطنة بالسيراميك تحتوي على 99.995% من الزنك المنصهر النقي المحفوظ عند درجة حرارة 445 إلى 460 درجة. تتم معايرة سرعة الغمر ووقت المكوث بدقة استنادًا إلى سمك الجدار للسماح بالتكوين الكامل لطبقات سبائك الحديد المميزة -من الزنك (جاما، دلتا، زيتا) والتي تعلوها طبقة خارجية من الزنك النقي (إيتا).
- التبريد والتخميل الخاضعان للرقابة:يتم سحب الأنابيب وتثبيتها على الفور عن طريق التبريد بالماء، تليها معالجة التخميل الكيميائي الخالي من الكرومات- لمنع تكون بقع تخزين رطبة - (الصدأ الأبيض) أثناء النقل البحري.
معايير التصنيع الدولية ودرجات الصلب
إن الامتثال للقوانين الهندسية الدولية الصارمة يضمن أن المقاطع المجوفة المربعة لدينا تمتلك خصائص ميكانيكية يمكن التنبؤ بها، وتفاوتات دقيقة للأبعاد، وتركيبات كيميائية موحدة. نقوم بتصنيع وتوريد المنتجات وفقًا للمعايير العالمية الأساسية التالية:
معايير ASTM (أمريكا الشمالية)
- أستم A500 / A500M:المواصفة القياسية للأنابيب الهيكلية المصنوعة من الفولاذ الكربوني الملحومة وغير الملحومة- المشكلة على البارد في شكل دائري وأشكال.
الدرجات المشتركة:الدرجة A، الدرجة B (الأكثر تحديدًا على نطاق واسع للإطار الهيكلي)، الدرجة C (قوة شد وخضوع أعلى).
- أستم A123 / A123M:المعيار الحاكم لعملية الجلفنة بالغمس الساخن- نفسها، والذي ينظم الحد الأدنى لسماكة الطلاء بناءً على وزن المادة.
معايير EN (أوروبا والدولية)
- إن 10219-1 و 2:أقسام مجوفة هيكلية ملحومة على البارد من -الفولاذ الحبيبي الناعم-.
الدرجات المشتركة:S235JRH، S275J0H، S275J2H، S355J0H، S355J2H (درجة ممتازة توفر قوة إنتاجية عالية عند درجات حرارة أقل من - الصفر).
- إن 10210-1 و 2:تم الانتهاء من الأجزاء الهيكلية المجوفة-الساخنة. يُفضل للهياكل الحاملة للحمل الديناميكي- نظرًا لتقليل الضغوط المتبقية.
الدرجات المشتركة:S355NH، S355NLH.
معايير AS/NZS (أوقيانوسيا)
- أس/نزس 1163:يتم تنفيذ المقاطع المجوفة من الفولاذ الإنشائي على نطاق واسع في جميع أنحاء أستراليا ونيوزيلندا.
الدرجات المشتركة:C250L0، C350L0، C450L0 (تكوينات هيكلية فائقة القوة-عالية-).
معالجة نقاط الضعف في الصناعة: قرار HDG
يواجه مديرو المشتريات العالمية إخفاقات هيكلية خطيرة وخسائر تجارية بسبب الأنابيب الفولاذية الهيكلية دون المستوى المطلوب. فيما يلي كيفية قيام خط إنتاج HDG الخاص بنا بحل نقاط الضعف الأكثر إلحاحًا في الصناعة:
| نقطة الألم في المشتريات والهندسة | وضع الفشل -المسبق المجلفن/المطلي | الحل HDG الحقيقي |
| التآكل الداخلي والصدأ المبكر | تتكثف الرطوبة داخل الملامح المجوفة. تترك الأنابيب المجلفنة مسبقًا- وصلة اللحام الداخلية مكشوفة، مما يؤدي إلى أكسدة مخفية وانهيار هيكلي كارثي من الداخل إلى الخارج. | طلاء الغمر الكلي:يتدفق الزنك المنصهر بسلاسة عبر الجزء الداخلي للأنبوب، مما يخلق حاجزًا وقائيًا مماثلاً على الجدران الداخلية ويزيل الخلايا الجلفانية الموضعية. |
| -الكسور الدقيقة والكسور الإجهادية | تؤدي الضغوط المتبقية الناتجة عن التشكيل البارد-، جنبًا إلى جنب مع اللحام منخفض الدرجة-، إلى حدوث شقوق دقيقة على طول اللحام الطولي أثناء التحميل الدوري الشديد. | تخفيف التوتر الحراري:يعمل حمام الزنك المنصهر عند درجة حرارة 450 درجة كضغط جزئي-يخفف من المعالجة الحرارية، ويثبت البنية البلورية الدقيقة للفولاذ المشكل على البارد-. |
| صيانة عالية وتصفيح الطلاء | تتحلل الطلاءات العضوية والبرايمر والدهانات العازلة تحت الأشعة فوق البنفسجية المكثفة، مما يتطلب إعادة الطلاء كل 3 إلى 5 سنوات. | السندات البينية المعدنية:يتفاعل الزنك كيميائيًا مع الطبقة الأساسية الفولاذية، مكونًا طبقة من سبيكة مقاومة للتآكل- لا يمكن أن تتقشر أو تتقشر أو تتفكك تحت تأثير الأشعة فوق البنفسجية أو التأثير الميكانيكي. |
| ترقق مادة الحواف والزاوية | أثناء الطلاء بالرش-أو الطلاء بالمسحوق، يؤدي التوتر السطحي إلى سحب الطلاء بعيدًا عن الزوايا الحادة التي تبلغ 90 درجة، مما يجعلها عرضة للخطر. | تعزيز سمك الزاوية:يؤدي التفاعل الكيميائي بالغمس الساخن بشكل طبيعي إلى ترسيب طبقة زنك متساوية أو أكثر سمكًا قليلاً على نصف القطر الخارجي، مما يعزز المناطق الهندسية الأكثر أهمية. |
الأبعاد الشاملة والمواصفات الفنية
| المعلمات التقنية | نطاق المواصفات والتسامح | الامتثال الهندسي والملاحظات |
|
القطر الخارجي (OD) |
20 مم × 20 مم إلى 500 مم × 500 مم |
±0.5% من البعد الاسمي. |
|
سمك الجدار (بالوزن) |
1.3 ملم إلى 40.0 ملم | ±5.0% إلى ±10.0% الحد الأقصى للتباين حسب الفئة القياسية. |
|
التسامح طول |
المخزون القياسي: 5.8 م، 6.0 م، 11.8 م، 12.0 م القطع المخصص: في حدود ±2.0 مم |
تم تحسين 5.8 م و11.8 م بشكل كبير لشحن الحاويات البحرية القياسية 20 قدمًا/40 قدمًا. |
|
كتلة/سمك طلاء الزنك |
أنبوب الجلفنة بالغمس الساخن > 35 ميكرومتر أنبوب مجلفن مسبقًا 20-30 جم / م2 |
متوافق تمامًا مع مواصفات ASTM A123 / EN ISO 1461 لبيئات التآكل العنيفة. |
|
تربيع الجوانب |
90 درجة ± 0.5 درجة | يضمن محاذاة هندسية دقيقة أثناء التأطير الهيكلي و-ملاءمة الأحمال- العالية. |
|
استقامة |
أقل من أو يساوي 0.15% من إجمالي طول الأنبوب | ضروري لتقليل التحميل الهيكلي اللامركزي في الأعمدة والأعمدة الرأسية. |
سيناريوهات التطبيق المستهدفة
إن التماثل المعماري والمقاومة الهيكلية متعددة الاتجاهات للقسم المجوف المربع يجعلها متعددة الاستخدامات للغاية عبر قطاعات عالمية متنوعة:
- البنية التحتية التجارية وأطر البناء:الأعمدة الأساسية، والجمالونات، والإطارات الفضائية، ودعامات الحوائط الساترة للمطارات، وأسطح الملاعب، والتطورات التجارية-المرتفعة.
- أنظمة الطاقة المتجددة:حوامل أرضية -للخدمة الشاقة-على نطاق واسع لتتبع الطاقة الشمسية، وأنابيب عزم الدوران، والمنصات الهيكلية لتوربينات الرياح المعرضة للعوامل الجوية البيئية المستمرة.
- تصنيع الآلات الصناعية:الهيكل الصلب، وجسور الرافعات العلوية، وأطر دعم الناقل، ومنصات المعدات الزراعية التي تتطلب مقاومة التوائية عالية.
- الهندسة المدنية والبنية التحتية البحرية:منصات الخدمة البحرية، وحواجز السلامة الساحلية، وجسور إشارات الطرق السريعة، والعناصر الهيكلية للجسور، ومرافق انطلاق الميناء.
التحليل الفني المقارن: مصفوفة اختيار المصادر
| معايير التقييم | مشاركة حقيقية-تلفيق HDG SHS | ما قبل-الفولاذ المجلفن SHS | معيار مطلي / التمهيدي الكربون الصلب SHS |
| متوسط سمك طبقة الزنك | 35-50μm | 15-20μm | 0μm (طبقة البوليمر فقط) |
| لحام التماس الحماية من التآكل | محمية بالكامل بنسبة 100%(عمود مغلف-لحام) | عرضة للخطر (يحترق الزنك عند خط اللحام) | مع مراعاة تكسير الطلاء بالكامل |
| حماية السطح الداخلي | طلاء معدني كامل | الحد الأدنى/الطبقة العازلة-منخفضة الجودة | غير محمي (خطر كبير من الصدأ الداخلي) |
| الصيانة-العمر الافتراضي المجاني (بيئة C3) | 50+ سنة | 10-15 سنة | 3-5 سنوات (يتطلب إعادة طلاء مستمرة) |
| عامل تكلفة المصادر الأولية | متوسط-مرتفع | واسطة | قليل |
| إجمالي تكلفة دورة الحياة (LCC) | أدنى(بدون صيانة طوال دورة الحياة) | متوسط-مرتفع | الأعلى (تكاليف عمالة الصيانة الباهظة) |
الأسئلة المتداولة (الأسئلة الشائعة)
س: هل يمكن لحام المقاطع المجوفة المربعة HDG مباشرة على-الموقع أثناء التثبيت؟
ج: نعم، ولكن يجب تنفيذ إجراءات فنية محددة. يؤدي اللحام من خلال طلاء الزنك إلى إطلاق أبخرة أكسيد الزنك، والتي يمكن أن تسبب مخاطر على الصحة المهنية (حمى الدخان المعدني) وإدخال المسامية في حوض اللحام. يجب أن يتم طحن طبقة الزنك ميكانيكيًا على مسافة 25-50 مم تقريبًا من منطقة اللحام قبل تنفيذ اللحام. بمجرد اعتماد اللحام الهيكلي، يجب استعادة المنطقة المكشوفة على الفور باستخدام مادة تمهيدية عالية -من غبار الزنك تحتوي على 92% على الأقل من الزنك النقي في الطبقة الجافة، وفقًا للمواصفة ASTM A780.
س: ما هو الفرق الفني بين SHS -المجلفن مسبقًا وSHS-السطح المجلفن الساخن الحقيقي؟
A:
الفرق الأساسي يكمن في تسلسل الإنتاج. يتم تصنيع الأنابيب المجلفنة مسبقًا- من صفائح الفولاذ التي تم جلفنتها بالفعل في مصنع الصلب. عند تشكيل اللف-واللحام-العالي التردد في أنبوب، يتم حرق الزنك الموجود في وصلة اللحام بعيدًا ويتطلب إصلاحًا ثانويًا بالرش، مما يجعله عرضة للخطر. علاوة على ذلك، فإن الطلاءات المجلفنة مسبقًا تكون رقيقة (15-20 ميكرومتر). يتم تشكيل مقاطع HDG الحقيقية من الفولاذ الأسود الخام ويتم غمسها في الزنك المنصهربعدكل التصنيع كامل. وينتج عن ذلك طلاء أكثر سمكًا (60-100 ميكرومتر) ومستمر بالكامل فوق خط اللحام والمساحات الداخلية، مما يوفر مقاومة فائقة للتآكل بشكل كبير.
س: كيف يمكنك منع التشوه الهيكلي أو التواء المقاطع المجوفة المربعة الطويلة أثناء عملية الجلفنة ذات درجة الحرارة المرتفعة؟
ج: يحدث التشوه الهيكلي بسبب التخفيف غير المتساوي للضغوط المتبقية عندما يدخل الفولاذ إلى حمام الزنك بدرجة 450 درجة. نقوم بتخفيف ذلك من خلال ممارستين هندسيتين متميزتين. أولاً، نحن نتحكم بشكل صارم في معلمات تشكيل اللف- ونقدم تطبيعًا اختياريًا للمعالجة الحرارية عبر الإنترنت- لتقليل الضغوط الداخلية قبل الجلفنة. ثانيًا، نقوم بتصميم أطر تهوية وتصريف داخلية مخصصة. وهذا يسمح للزنك المنصهر بالملء والتصريف بسرعة أثناء الغمس، مما يمنع التدرجات الحرارية غير المتساوية عبر أوجه المظهر الجانبي.
س: كيف يمكنني الاختيار بين ASTM A500 Grade B وEN 10219 S355J2H لمشروع هيكلي خارجي؟
ج: يعتمد اختيارك بشكل أساسي على رموز التصميم الهندسي الخاصة بك (AISC مقابل Eurocode) ومعايير التحميل. ASTM A500 Grade B هو الخيار القياسي عبر مشاريع أمريكا الشمالية، مما يوفر قوة إنتاجية لا تقل عن 317MPa(46ksi). في المقابل، فإن EN 10219 S355J2H عبارة عن درجة هيكلية متميزة محددة على نطاق واسع عالميًا، وتوفر قوة إنتاجية دنيا أعلى تصل إلى 355 ميجا باسكال ومتانة مضمونة للصدمات عند درجات حرارة تحت-الصفر (-20 درجة ). إذا كان مشروعك يتضمن أحمالًا ديناميكية أو مناخات متجمدة، فإن S355J2H يوفر هوامش أمان هيكلية فائقة وقد يسمح بتقليل سمك الجدار.


الوسم : hdg الانتهاء من السطح قسم مجوف مربع، الصين hdg الانتهاء من السطح قسم مجوف مربع المصنعين والموردين والمصنع, EN 10210 S355J2H أقسام مجوفة, شهادة المقطع المجوف, إطار القسم المجوف, ملف تعريف القسم المجوف, أنظمة تجميع مياه الأمطار ذات المقاطع المجوفة, فائض من الأجزاء المجوفة