

أبعاد وأحجام الأنابيب الفولاذية EN 10255
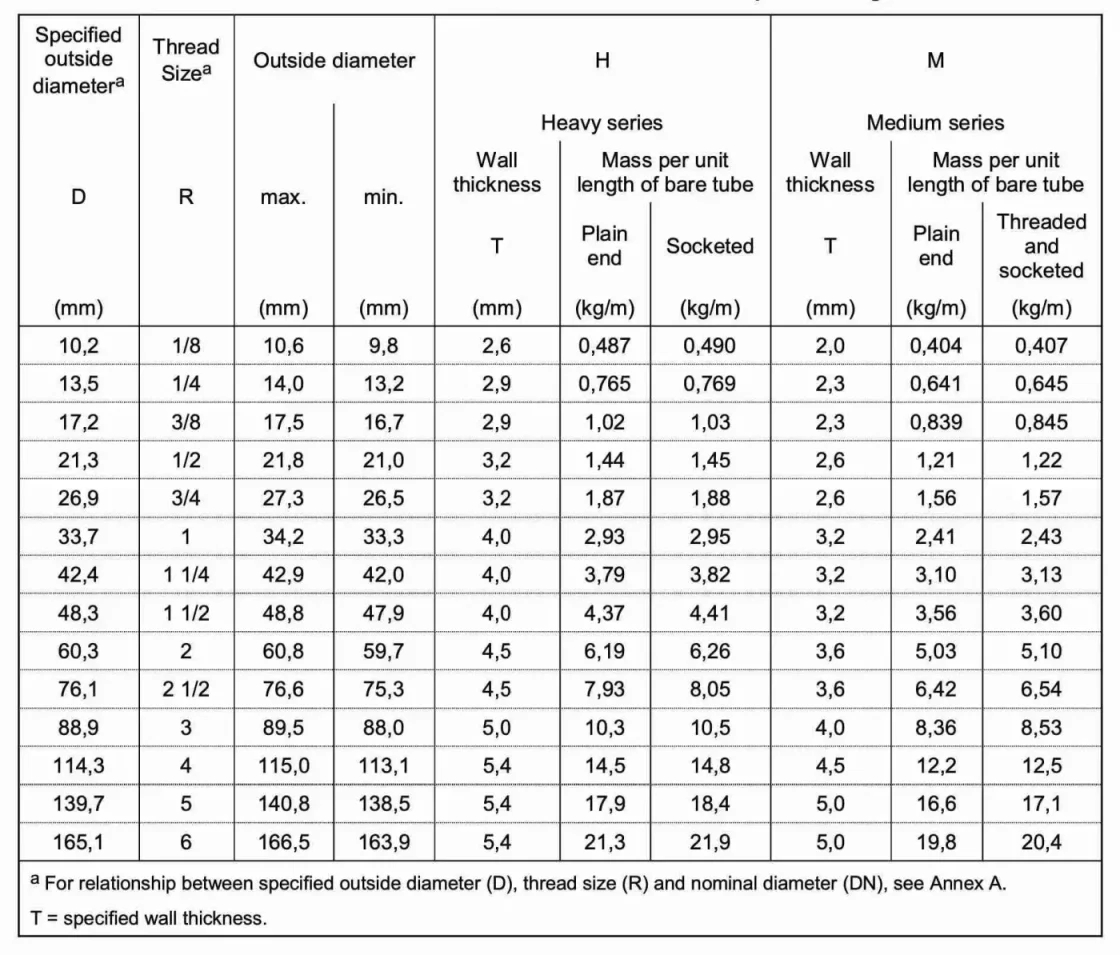
يحتوي الجدول التالي على أبعاد ووزن الأنابيب الفولاذية وفقًا للمعيار الأوروبي EN 10255 "الأنابيب الفولاذية غير السبائكية المناسبة للحام والخيوط" والمعيار البريطاني BS 1387:1985 "مواصفات الأنابيب والأنابيب الفولاذية الملولبة والمجوفة، والأنابيب الفولاذية ذات النهاية العادية المناسبة للحام أو الربط بأسنان الأنابيب BS 21":
اتصل بنا :sales@briskmetal.com
|
محدد الخارج القطر
(مم) |
خيط حجم
R |
الخارج
الأعلى.
(مم) |
القطر
دقيقة.
(مم) |
H
حائط سماكة
T
(مم) |
H
سلسلة إيفي
كتلة طول س
سهل نهاية
(كجم/م2) |
s
لكل وحدة و أنبوب العارية
مقبس
(كجم/م2) |
أنا
حائط سماكة
T
(مم) |
M
ديم سيري
كتلة طول س
سهل نهاية
(كجم/م2) |
وفاق
لكل وحدة و أنبوب العارية
مترابطة و مأخذ توصيل
(كجم/م2) |
| 102 | 1/8 | 10,6 | 98 | 26 | 487 | 490 | 20 | 404 | 407 |
| 135 | 1/4 | 14,0 | 132 | 29 | 765 | 769 | 23 | 641 | 645 |
| 172 | 3/8 | 17,5 | 167 | 29 | 102 | 103 | 23 | 839 | 845 |
| 213 | 1/2 | 218 | 210 | 32 | 144 | 145 | 26 | 121 | 122 |
| 269 | 3/4 | 27,3 | 265 | 32 | 187 | 188 | 26 | 156 | 157 |
| 337 | 1 | 342 | 333 | 40 | 293 | 295 | 32 | 241 | 243 |
| 424 | 11/4 | 42,9 | 420 | 40 | 379 | 382 | 32 | 310 | 313 |
| 483 | 11/2 | 488 | 479 | 40 | 437 | 441 | 32 | 356 | 360 |
| 603 | 2 | 60,8 | 597 | 45 | 619 | 626 | 36 | 503 | 510 |
| 761 | 21/2 | 766 | 753 | 45 | 793 | 805 | 36 | 642 | 654 |
| 889 | 3 | 89,5 | 880 | 50 | 103 | 105 | 40 | 836 | 853 |
| 1,143 | 4 | 1,150 | 1,131 | 54 | 145 | 148 | 45 | 122 | 125 |
| 1,397 | 5 | 1,408 | 1,385 | 54 | 179 | 184 | 50 | 166 | 171 |
| 1,651 | 6 | 1,665 | 1,639 | 54 | 213 | 219 | 50 | 198 | 204 |
| a للتعرف على العلاقة بين القطر الخارجي المحدد (D)، وحجم الخيط (R)، والقطر الاسمي (DN)، انظر الملحق أ. T=سمك الجدار المحدد. |
|||||||||
|
تتحمل الاسمية |
القطر الخارجي |
سماكة |
وزن |
||||||
|
ضوء |
واسطة/ ثقيل
|
ضوء |
واسطة |
ثقيل |
ضوء |
واسطة |
ثقيل |
||
|
في |
مم |
مم |
مم |
مم |
مم |
مم |
كجم/م |
كجم/م |
كجم/م
|
|
1/4 |
8 |
13.6 |
13.9 |
1.80 |
2.3 |
2.9 |
0.515 |
0.641 |
0.765 |
|
3/8 |
10 |
17.1 |
17.4 |
1.80 |
2.3 |
2.9 |
0.670 |
0.839 |
1.020 |
|
1/2 |
15 |
21.4 |
21.7 |
2.00 |
2.6 |
3.2 |
0.947 |
1.210 |
1.440 |
|
3/4 |
20 |
26.9 |
27.2 |
2.30 |
2.6 |
3.2 |
1.380 |
1.560 |
1.870 |
|
1 |
25 |
33.8 |
34.2 |
2.60 |
3.2 |
4.0 |
1.980 |
2.410 |
2.940 |
|
1 1/4 |
32 |
42.5 |
42.9 |
2.60 |
3.2 |
4.0 |
2.540 |
3.100 |
3.800 |
|
1 1/2 |
40 |
48.4 |
48.8 |
2.90 |
3.2 |
4.0 |
3.230 |
3.570 |
4.380 |
|
2 |
50 |
60.2 |
60.8 |
2.90 |
3.6 |
4.5 |
4.080 |
5.030 |
6.190 |
|
2 1/2 |
65 |
76.0 |
76.6 |
3.20 |
3.6 |
4.5 |
5.710 |
6.430 |
7.930 |
|
3 |
80 |
88.7 |
89.5 |
3.20 |
4.0 |
5.0 |
6.720 |
8.370 |
10.300 |
|
4 |
100 |
113.9 |
114.9 |
3.60 |
4.5 |
5.4 |
9.750 |
12.200 |
14.500 |
|
5 |
125 |
– |
140.6 |
– |
5.0 |
5.4 |
– |
16.600 |
17.900 |
|
6 |
150 |
– |
165.1 |
– |
5.0 |
5.4 |
– |
19.700 |
21.300 |
التركيب الكيميائي للأنابيب EN 10255
| درجة | التركيب الكيميائي (٪) | |||
| S195T | C | من | P | S |
| أقل من أو يساوي 0.20 | أقل من أو يساوي 1.40 | أقل من أو يساوي 0.035 | أقل من أو يساوي 0.030 | |
الخصائص الميكانيكية للأنابيب EN 10255
| درجة | الخواص الميكانيكية | ||
| S195T | قوة الخضوع (ميغاباسكال) | قوة الشد (ميغاباسكال) | استطالة (٪) |
| 195 | 320-520 | 20 | |
التفاوتات في الأنابيب EN 10255
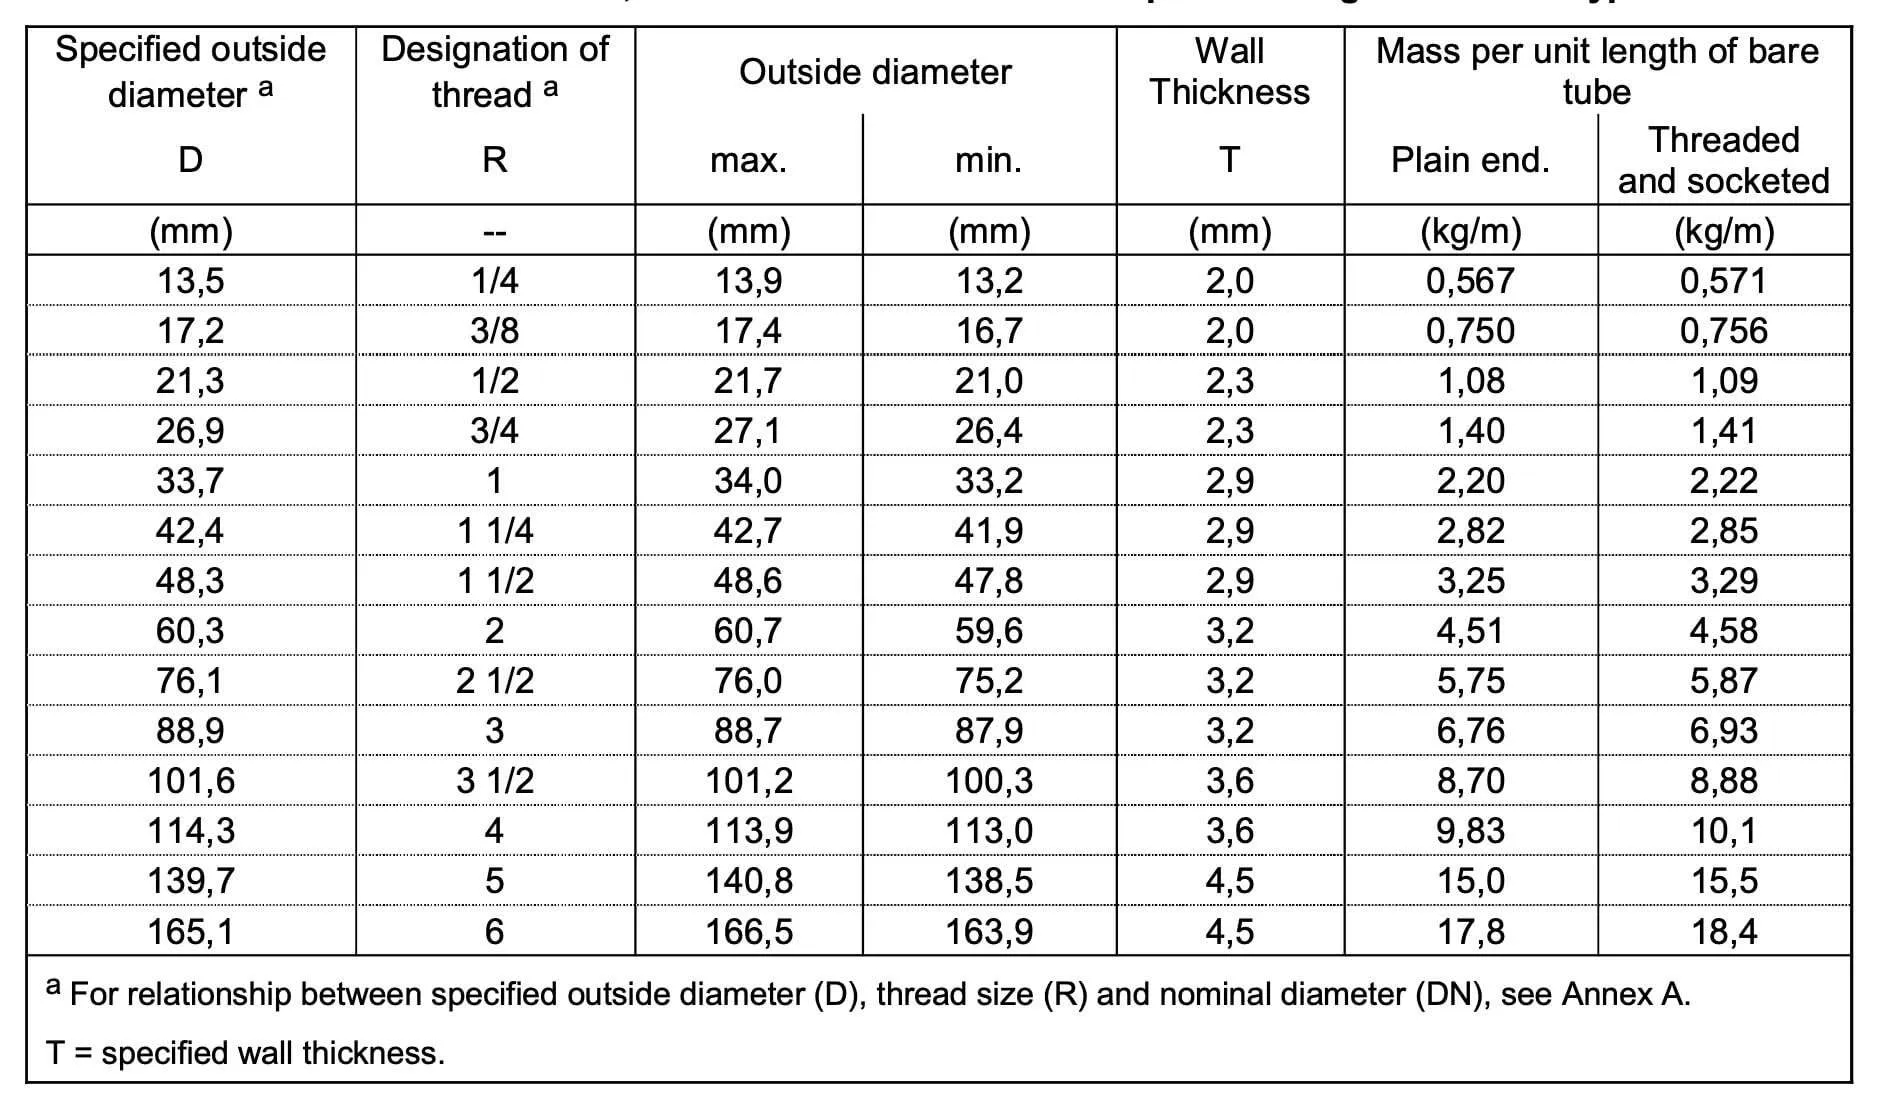
- النوع L - تفاوت البعد ووحدة الكتلة
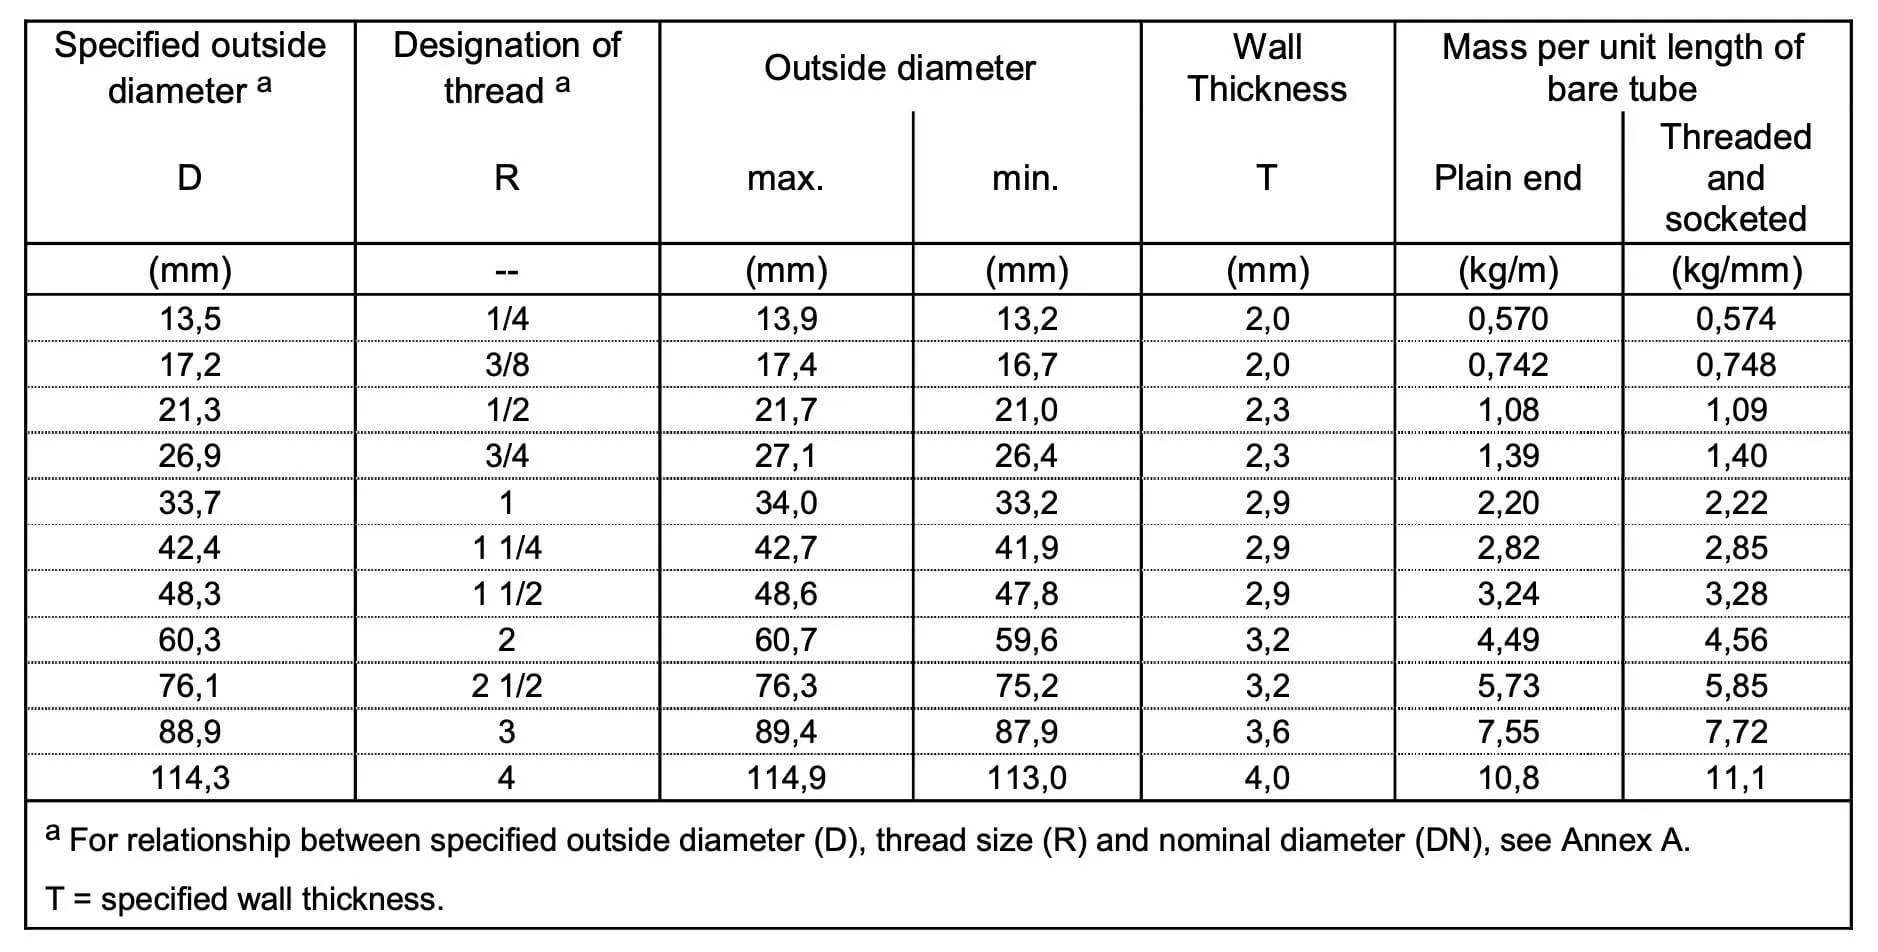
- النوع L1 - تفاوت البعد ووحدة الكتلة
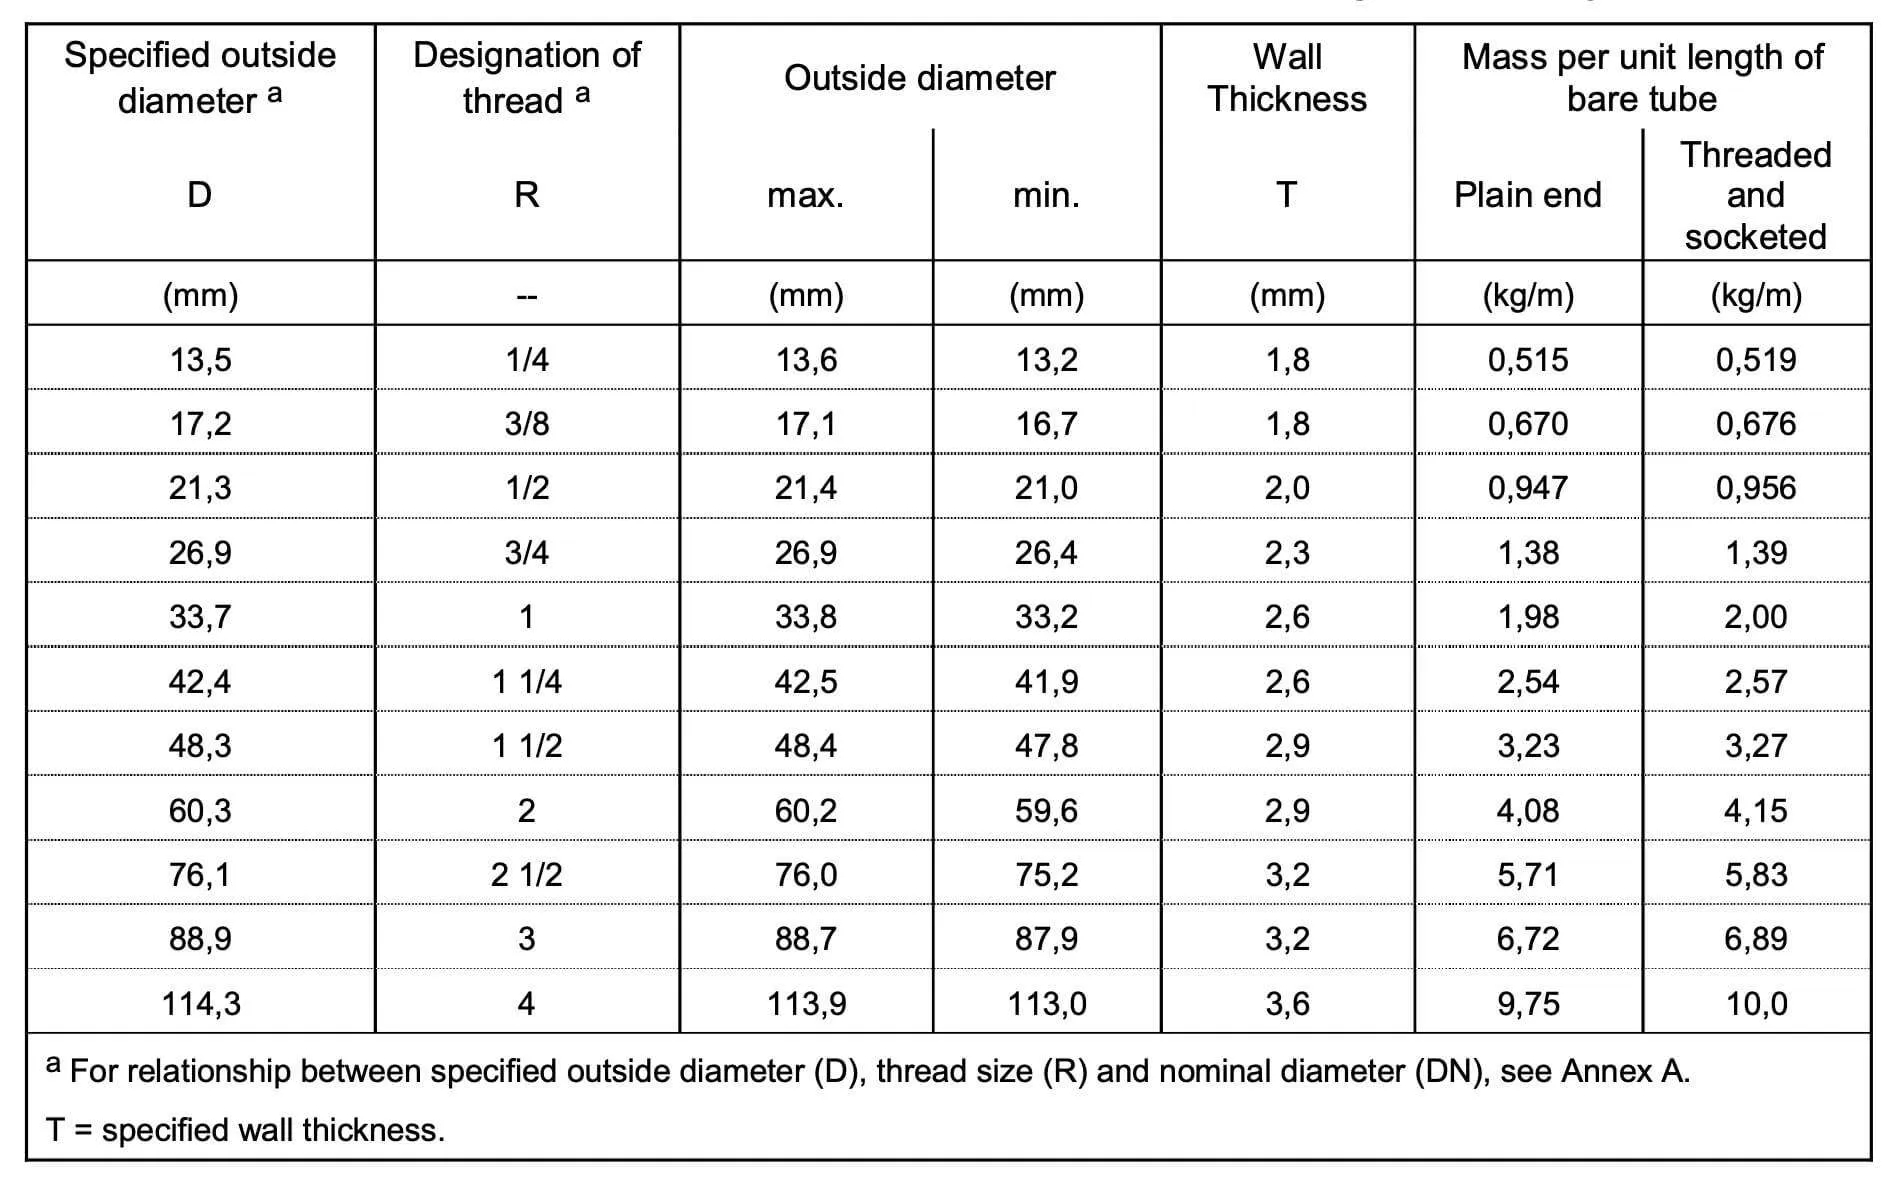
- النوع L2 - تفاوت البعد ووحدة الكتلة
- سمك الجدار
• ±10%. لسلسلة M وH والنوع L؛
• -8% مع التسامح الزائد المحدود بتسامح الكتلة للنوعين L1 وL2.
- الوزن
• ±7.5% على الحزم التي يبلغ وزنها 10 أطنان أو أكثر للسلسلتين M وH والنوع L؛
• +10%، -8% على الأنابيب الفردية للنوعين L1 وL2.
- الاستقامة
• يجب ألا يتجاوز الاستقامة 0.002 لتر.
اختبار وفحص الأنابيب EN 10255
- اختبار الشد
يجب إجراء اختبار الشد على أنبوب مكشوف طبقاً للمواصفة EN 10002-1.
- اختبار الانحناء
من أجل ضمان جودة الأنابيب الملحومة لدينا، نقوم بإجراء اختبار الانحناء وفقًا للمعيار EN 10232. يتم تطبيق هذا الاختبار على الأنابيب العارية ذات القطر الخارجي المحدد من 17.2 مم وحتى 60.3 مم، ويتم ثني الأنبوب بزاوية 90 درجة. الأخدود الموجود في أداة التشكيل له عرض يناسب قطر الأنبوب بدقة وعمق لا يقل عن نصف القطر. نصف القطر في الجزء السفلي من الأخدود السابق كما هو موضح في الجدول أدناه. يجب أن تكون الأنابيب الملحومة مثنية بحيث يكون اللحام من الخارج من الانحناء. يجب ألا تظهر على الأنابيب أي شقوق مرئية بدون أدوات مكبرة. من خلال إجراء هذا الاختبار، يمكننا التأكد من أن الأنابيب الملحومة لدينا تلبي أعلى معايير الجودة.
| القطر (مم) | 17.2 | 21.3 | 26.9 | 33.7 | 42.4 | 48.3 | 60.3 |
| نصف قطر الانحناء | 50 | 65 | 85 | 100 | 150 | 170 | 220 |
- اختبار التسطيح
من أجل ضمان السلامة الهيكلية للأنابيب الملحومة، يتم إجراء اختبار التسطيح وفقًا للمعيار EN 10233. يتم تطبيق الاختبار على الأنابيب العارية التي يزيد قطرها الخارجي عن 60.3 مم ويتضمن تسطيح الأنبوب في مكبس حتى تصل المسافة بين الألواح، المقاسة تحت الحمل، إلى 75% من القطر الخارجي الأصلي. يجب وضع اللحام بالتناوب عند 0 أو 90 درجة في اتجاه التسطيح. أثناء عملية التسطيح، يجب ألا يظهر الأنبوب أي شقوق أو عيوب مرئية بدون أدوات مكبرة. بمجرد أن تصل المسافة بين الألواح إلى 60% من القطر الخارجي الأصلي، لا يعتبر فشل طفيف سابق لأوانه عند الحواف سببًا للرفض. يضمن هذا الاختبار أن الأنابيب الملحومة يمكنها تحمل المقدار المطلوب من الضغط دون أن تفشل.
- اختبار إحكام التسرب
يجب أن يكون أي نظام يتضمن نقل السوائل مصممًا لضمان عدم وجود تسرب. وهذا مهم بشكل خاص في صناعات مثل الرعاية الصحية، حيث يمكن أن يؤدي أي تسرب صغير إلى عواقب وخيمة. لضمان سلامة منتجاتهم، يجب على الشركات المصنعة إخضاع كل أنبوب لاختبار إحكام التسرب-. النوع الأكثر شيوعًا من الاختبارات هو الاختبار الهيدروستاتيكي، والذي يتضمن ملء الأنبوب بالماء وضغطه إلى 50 بار لمدة 5 ثوانٍ على الأقل. ومع ذلك، لدى الشركات المصنعة أيضًا خيار استخدام اختبار كهرومغناطيسي وفقًا للمواصفة EN 10246-1. أيًا كان نوع الاختبار المستخدم، فإن الهدف هو التأكد من أن المنتج النهائي آمن تمامًا وصالح للاستخدام.
- فحص الأبعاد
يجب إجراء فحص الحجم والأبعاد.
- الفحص البصري
يجب إجراء الفحص البصري وفقًا للمعايير.
وضع العلامات على الأنابيب EN 10255
يجب وضع العلامات مرة واحدة على الأقل على بعد متر واحد من أحد طرفي الأنبوب، ويجب وضع العلامات على الأنابيب بالمعلومات التالية بطرق مناسبة ودائمة:
• اسم الشركة المصنعة أو علامتها التجارية.
• رمز الجدية (H أو M) والنوع (L، L1، أو L2).
• رمز عملية التصنيع (S أو W)
يمكن أن تكون الألوان وسيلة مفيدة لتنظيم وتحديد الكائنات المختلفة، وهذا صحيح بشكل خاص عندما يتعلق الأمر بالأنابيب. تُستخدم الأنابيب غالبًا في مجموعة متنوعة من الأماكن، بدءًا من مواقع البناء وحتى المختبرات، وهي تأتي في مجموعة واسعة من الأحجام والمواد. في حين أن كل نوع من الأنابيب له خصائصه الفريدة، إلا أنه يجب وضع علامة عليها جميعًا حتى يمكن التعرف عليها بسهولة. قد تختار الشركة المصنعة استخدام الترميز اللوني بدلاً من علامات السلسلة أو النوع. وهذا سيجعل من السهل التعرف بسرعة على أنواع الأنابيب المختلفة، مما يوفر الوقت ويمنع الارتباك.
| ثقيل | واسطة | أنواع |
| أحمر | أزرق | انظر جدول التسامح |
يجب أن تظهر المعلومات التالية على ملصق كل حزمة:
• اسم الشركة المصنعة أو علامتها التجارية.
• الرمز القياسي EN 10255؛
• رمز عملية التصنيع (S أو W)
• D (القطر الخارجي) أو R (حجم الخيط)؛
• السلسلة أو النوع أو سمك الجدار المحدد.
جدول المقارنة EN 10255 وBS 1387
تم إلغاؤه واستبداله بالمعيار الأوروبي EN 10255: 2004 (الذي تم اعتماده من قبل هيئة المعايير الوطنية في المملكة المتحدة باعتباره BS EN 10255:2004 "أنابيب الصلب غير المعدنية المناسبة للحام أو الخيوط")، وقد تم سحب BS 1387:1985. يتم سرد الأنواع الموجودة في BS 1387 و EN 10255 التي تتوافق مع بعضها البعض في الجدول أدناه.
| إن 10255 لتر | – |
| إن 10255 L1 | – |
| إن 10255 إل2 | بس 1387 الضوء |
| إن 10255 متوسط | بس 1387 المتوسطة |
| إن 10255 ثقيل | بي اس 1387 ثقيل |
مظهر الأنابيب EN 10255
غالبًا ما يتم تحديد جودة الأنبوب من خلال تشطيب سطحه. ولهذا السبب، يجب على الشركات المصنعة أن تحرص على التأكد من خلو منتجاتها من العيوب التي يمكن اكتشافها عن طريق الفحص البصري. يجب أن تكون الأسطح الداخلية والخارجية للأنبوب ناعمة، دون أي عيوب أو علامات تتطلب الضمادات. أي عيوب في السطح تتعدى على الحد الأدنى المحدد لسمك الجدار تعتبر عيوبًا. يجوز معالجة عيوب السطح بالطحن أو التشغيل الآلي بشرط ألا تقل سماكة الجدار في المنطقة المكسوة عن الحد الأدنى المحدد. يجب أن تمتزج جميع المناطق المكسوة بسلاسة مع محيط الأنبوب. من خلال اتباع هذه الإرشادات، يمكن للمصنعين إنتاج أنابيب ذات تشطيبات سطحية فائقة تلبي أعلى معايير الجودة.


